Почему хорошие стали десятилетиями не доходили до ножей
Поделиться
Почему D2, CPM-M4 и M390 не сразу стали привычными ножевыми сталями: история поставок, прокатки, термообработки и освоения новых материалов.
Хорошая сталь могла десятилетиями работать в заводских штампах, подшипниках и режущем инструменте, прежде чем попасть в привычный нам складной нож. Ножеделам требовались подходящие заготовки, доступные партии металла и оборудование для его обработки. История D2, CPM-M4 и M390 показывает, сколько работы стояло между созданием сплава и появлением ножей в продаже.
15 ноября 2026 года металлург Ларрин Томас выпустил исторический разбор ножевых сталей разных десятилетий. В нём хорошо видна эта долгая дорога: промышленность уже пользуется материалом, отдельные мастера пробуют его в клинках, а до широкого применения проходит ещё много лет. Причины часто лежат в самых обычных производственных вещах – закупке, прокатке, закалке и шлифовании.
Как новая сталь становится привычной для ножеделов
Сначала металлурги подбирают состав под определённую задачу. Заводу может понадобиться долговечный штамп, инструмент для обработки пластмасс или деталь, работающая при высокой температуре. Под эту задачу выбирают свойства стали, налаживают её выпуск и поставки.
Затем материал замечает ножевой мастер. Он достаёт заготовку, подбирает обработку, делает клинок и проверяет его в работе. На этом этапе многое держится на интересе конкретного человека и его готовности тратить время на эксперименты.
Серийное производство требует уже целой системы: сталь регулярно поступает в нужной толщине, оборудование справляется с обработкой, а качество повторяется от партии к партии. В исследованиях Томаса есть несколько хорошо известных примеров такого пути.
| Сталь | Ранняя история | Применение в ножах |
|---|---|---|
| D2 | Патентная заявка 1927 года | Ножи Д. Э. Генри – 1965–1966 годы |
| CPM- | Выпуск порошковой версии в 1973 году | Тим Райт – 1980 год; рост популярности – середина 2000-х |
| M390 | Патентная заявка 1989 года | Нож Дитмара Кресслера – 1999 год; расширение серийного применения – около 2010-го |
Почему переход на нержавейку изменил производство
В начале XX века нержавеющая сталь обещала покупателю очевидное удобство: клинок лучше переносил контакт с водой и продуктами. Для ножевых предприятий её появление стало поводом менять привычные способы работы.
История шеффилдского производства, собранная Museums Sheffield, описывает переход к новым способам изготовления и обработки заготовок. Развивался выпуск клинков из холоднокатаного листа. Предприятия внедряли машины для вырубки, осваивали термообработку, шлифование и полировку нового материала.
За сменой стали следовали покупка оборудования и обучение людей. Мастера годами вырабатывали навыки работы с привычным металлом; теперь им предстояло заново подобрать приёмы, время обработки и последовательность операций. Позже похожую задачу пришлось решать при освоении высоколегированных сталей – сплавов с большим количеством добавок, которые меняют свойства металла.
От заводского блока до полосы для клинка
Мастерской удобна ровная стальная полоса: на ней размечают клинок, вырезают контур, сверлят отверстия и формируют спуски. Толщина полосы должна подходить к будущему ножу. Излишек металла придётся снимать, тратя время и инструмент.
Завод при этом может выпускать интересующую мастера марку в виде круглого прутка или массивного блока. Именно с этим столкнулись Д. Э. Генри и Гил Хиббен, осваивавшие 440C в начале 1960-х. По данным Томаса, оба покупали круглый пруток и расковывали его в плоскую заготовку.
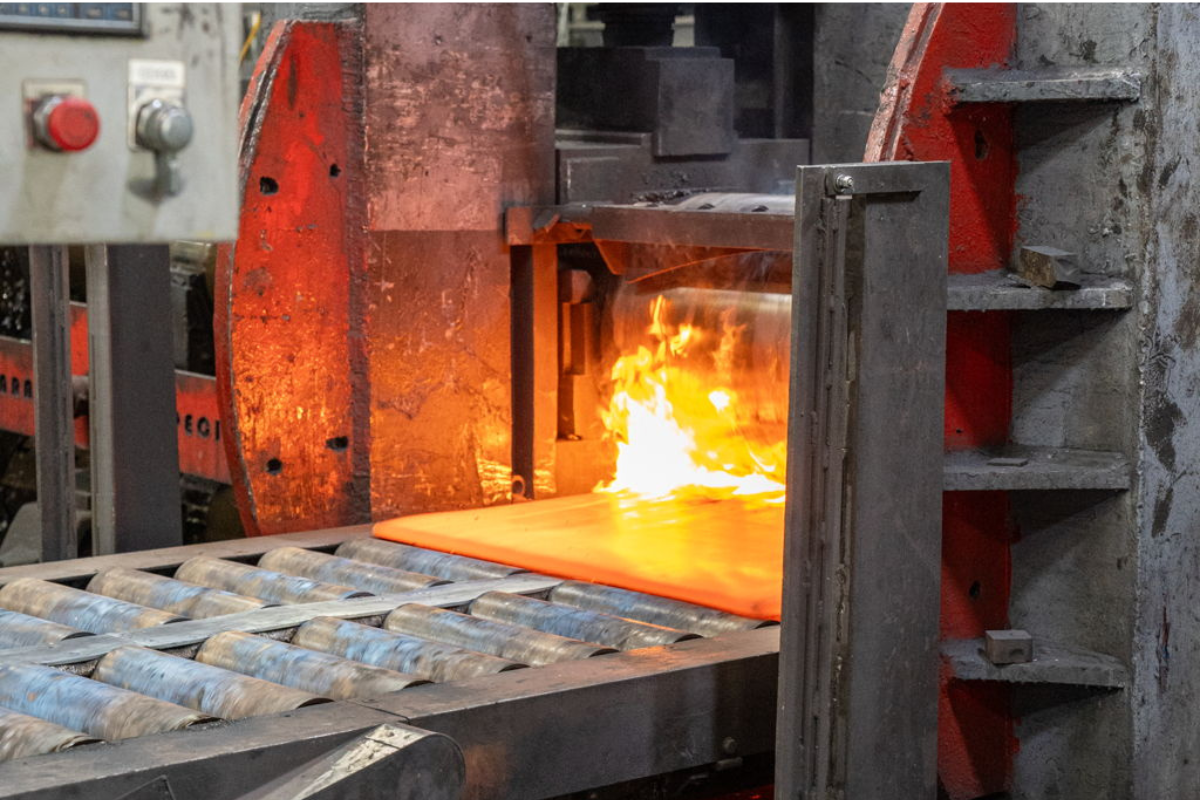
Подготовка ножевого листа включает несколько операций. Металл прокатывают до нужной толщины, отжигают, очищают поверхность, правят и режут. При отжиге сталь нагревают и охлаждают по выбранному режиму, чтобы получить состояние, удобное для дальнейшей обработки. Правка помогает выровнять лист.
Такую цепочку описывал руководитель Niagara Specialty Metals Боб Шабала. Работа подобных компаний даёт ножеделу удобную отправную точку: готовую полосу или вырезанную заготовку, с которой можно сразу переходить к изготовлению клинка.
Почему размер заказа решает так много
В интервью 2017 года Шабала приводил пример заказа специальной толщины. Для него Niagara прокатывала отдельный блок, и заказчик покупал весь получившийся материал – примерно 54–68 килограммов.
Для небольшого мастера это солидный запас стали и заметные расходы ещё до продажи первого ножа. Нужно выбрать модель, освоить обработку и найти покупателей. Всё это время деньги лежат на полке в виде металла.
Поставщик, который закупает листы и продаёт небольшие отрезки, делает знакомство с новой сталью гораздо проще. Мастер берёт материал на несколько клинков, пробует его в работе и затем увеличивает заказ. Расходы на освоение становятся посильными для маленькой мастерской.
Сегодня Niagara предлагает небольшие партии, резку и изготовление заготовок по чертежам. Благодаря таким услугам путь стали до ножедела становится короче. Состав сплава остаётся прежним, а работать с ним начинает больше людей.
D2: от штампов к ножам
D2 – инструментальная сталь с высокой износостойкостью. В промышленности она получила широкое применение в штампах. Такие инструменты раз за разом обрабатывают детали, поэтому для них важны стойкость к износу и небольшие деформации после закалки.
Патентную заявку на соответствующий состав Грегори Комсток подал в 1927 году. В своей истории D2 Томас рассказывает о ножах Д. Э. Генри 1965–1966 годов. Эти даты разделяют почти четыре десятилетия: у материала была долгая промышленная жизнь до его освоения знакомыми нам ножевыми мастерами.
В ноже та же износостойкость помогает кромке дольше сохранять рабочую остроту. Уход за D2 простой: после воды и продуктов клинок нужно вымыть и вытереть насухо. Перед длительным хранением нанесите на сухой клинок тонкий слой пищевого минерального масла. Такую сталь ценят за сочетание рабочего реза, доступности и давно освоенной обработки.
Что дала порошковая металлургия
Внутри стали есть карбиды – твёрдые частицы, которые помогают ей сопротивляться износу. На свойства влияют их состав, количество, размер и расположение. Крупные карбиды облегчают зарождение трещин, поэтому металлургам важно управлять структурой материала.
Большой обычный слиток остывает сравнительно медленно. По мере затвердевания его состав распределяется неравномерно, а карбиды успевают вырасти. Особенно заметной эта задача становится в сталях с большим количеством легирующих добавок.
Порошковая технология меняет сам процесс затвердевания. Расплав распыляют на мелкие капли, которые быстро превращаются в твёрдые частицы. Полученный порошок соединяют в плотную заготовку при высокой температуре и давлении. Дальше её куют или прокатывают, получая материал нужной формы.
Более мелкая и равномерная карбидная структура помогает сочетать высокую износостойкость с вязкостью. Вязкость – способность стали сопротивляться разрушению, в том числе при ударе. Для ножа это полезное сочетание: кромка долго работает, а клинок лучше переносит нагрузку.
После получения заготовки начинается работа ножевого производства: вырезать клинок, сформировать спуски, выполнить термообработку и заточку. Именно здесь решается, насколько удобно и дорого делать нож из новой стали.
CPM-M4: ранние ножи и поздняя популярность
Порошковую CPM-M4 начали выпускать в 1973 году. По историческому разбору Томаса, Тим Райт использовал её в ножах уже в 1980-м. Широкий интерес пришёл в середине 2000-х, в том числе благодаря ножам для соревнований BladeSports.
Так между ранними работами мастера и заметной популярностью прошло около четверти века. Сочетание износостойкости и вязкости нашло применение, в котором его преимущества хорошо видны. При выборе такого клинка стоит учитывать и уход: CPM-M4 ржавеет, поэтому после влажной работы её нужно очищать и вытирать насухо.
M390: сталь из мира переработки пластмасс
M390 разрабатывали для промышленного инструмента, работающего с пластмассами. От него требовались одновременно сопротивление износу и коррозии. Те же свойства позже заинтересовали ножевых мастеров.
Патентную заявку подали в 1989 году. Нож Дитмара Кресслера из M390 известен по 1999 году, а примерно с 2010-го марка стала заметно чаще встречаться в серийных ножах. В этот период расширилась доступность листа и небольших заготовок для мастерских.
В истории M390 Томас связывает её позднее распространение в ножах с прежней ориентацией поставщика на промышленность пластмасс. У стали уже был свой рынок: заказчики, объёмы закупок и привычные формы поставки. Выход к ножеделам требовал отдельной работы с новой аудиторией.
Для мастера результат этой работы очень конкретен: нужная сталь появляется у знакомого поставщика в удобной толщине и количестве. Можно заложить её в новую модель и рассчитывать на следующие поставки.
Как стойкая кромка влияет на стоимость ножа
Стойкость к износу полезна покупателю во время реза. На производстве она проявляется ещё при изготовлении клинка: металл труднее снимать со спусков, шлифовать и доводить до выбранной поверхности. На эти операции уходит больше времени, растёт расход абразивов.
При серийном выпуске каждая дополнительная минута повторяется на сотнях клинков. Производитель считает время обработки, расход шлифовальных лент и стоимость готового изделия. Поэтому удобство работы со сталью напрямую влияет на цену ножа и возможность выпускать его большими партиями.
Следующая задача – термообработка. Это нагрев, закалка и отпуск, которые задают стали рабочие свойства. Производству нужны подходящие печи и отлаженный процесс, дающий стабильный результат от клинка к клинку.
S30V: сталь, которую создавали вместе с ножеделами
При разработке CPM-S30V металлурги Crucible Дик Барбер и Эд Северсон заранее обсуждали требования с мастерами и ножевыми компаниями. Ранние образцы испытывали в Chris Reeve Knives. Сталь вышла на рынок в начале 2000-х.
Обсуждали весь путь будущего клинка: как материал обрабатывается, как проходит закалку, насколько долго держит кромку и как сопротивляется коррозии. Возможности мастерских учитывали ещё при подборе состава.
Хороший пример – рабочая температура печей. По истории разработки, которую приводит Томас, у многих ножеделов стояли печи Paragon с пределом около 2000 °F, или 1093 °C. Разработчикам было важно получить сталь, которую мастера смогут закаливать на уже имеющемся оборудовании.
Так совместная работа металлургов и производителей ножей помогла быстрее перейти от нового сплава к регулярному выпуску. Сталь создавали с пониманием того, кто и как будет с ней работать.
Что полезно знать покупателю
История стали помогает понять её характер. D2 пришла из промышленного инструмента, M390 – из переработки пластмасс, S30V разрабатывали с участием ножеделов. У каждой марки есть причины, по которым она получила именно такое сочетание свойств.
При выборе ножа удобнее начинать со своих задач. Для длительного реза картона важна стойкость кромки. При частой работе с продуктами и водой заметнее преимущество хорошей коррозионной стойкости. Если нож приходится регулярно править в дороге, ценится простая заточка.
Дальше стоит посмотреть на геометрию: толщину клинка, форму спусков и сведение – толщину металла перед самой режущей кромкой. Вместе со сталью и термообработкой они определяют, как нож входит в материал, сколько усилий требует рез и какую работу удобно выполнять.
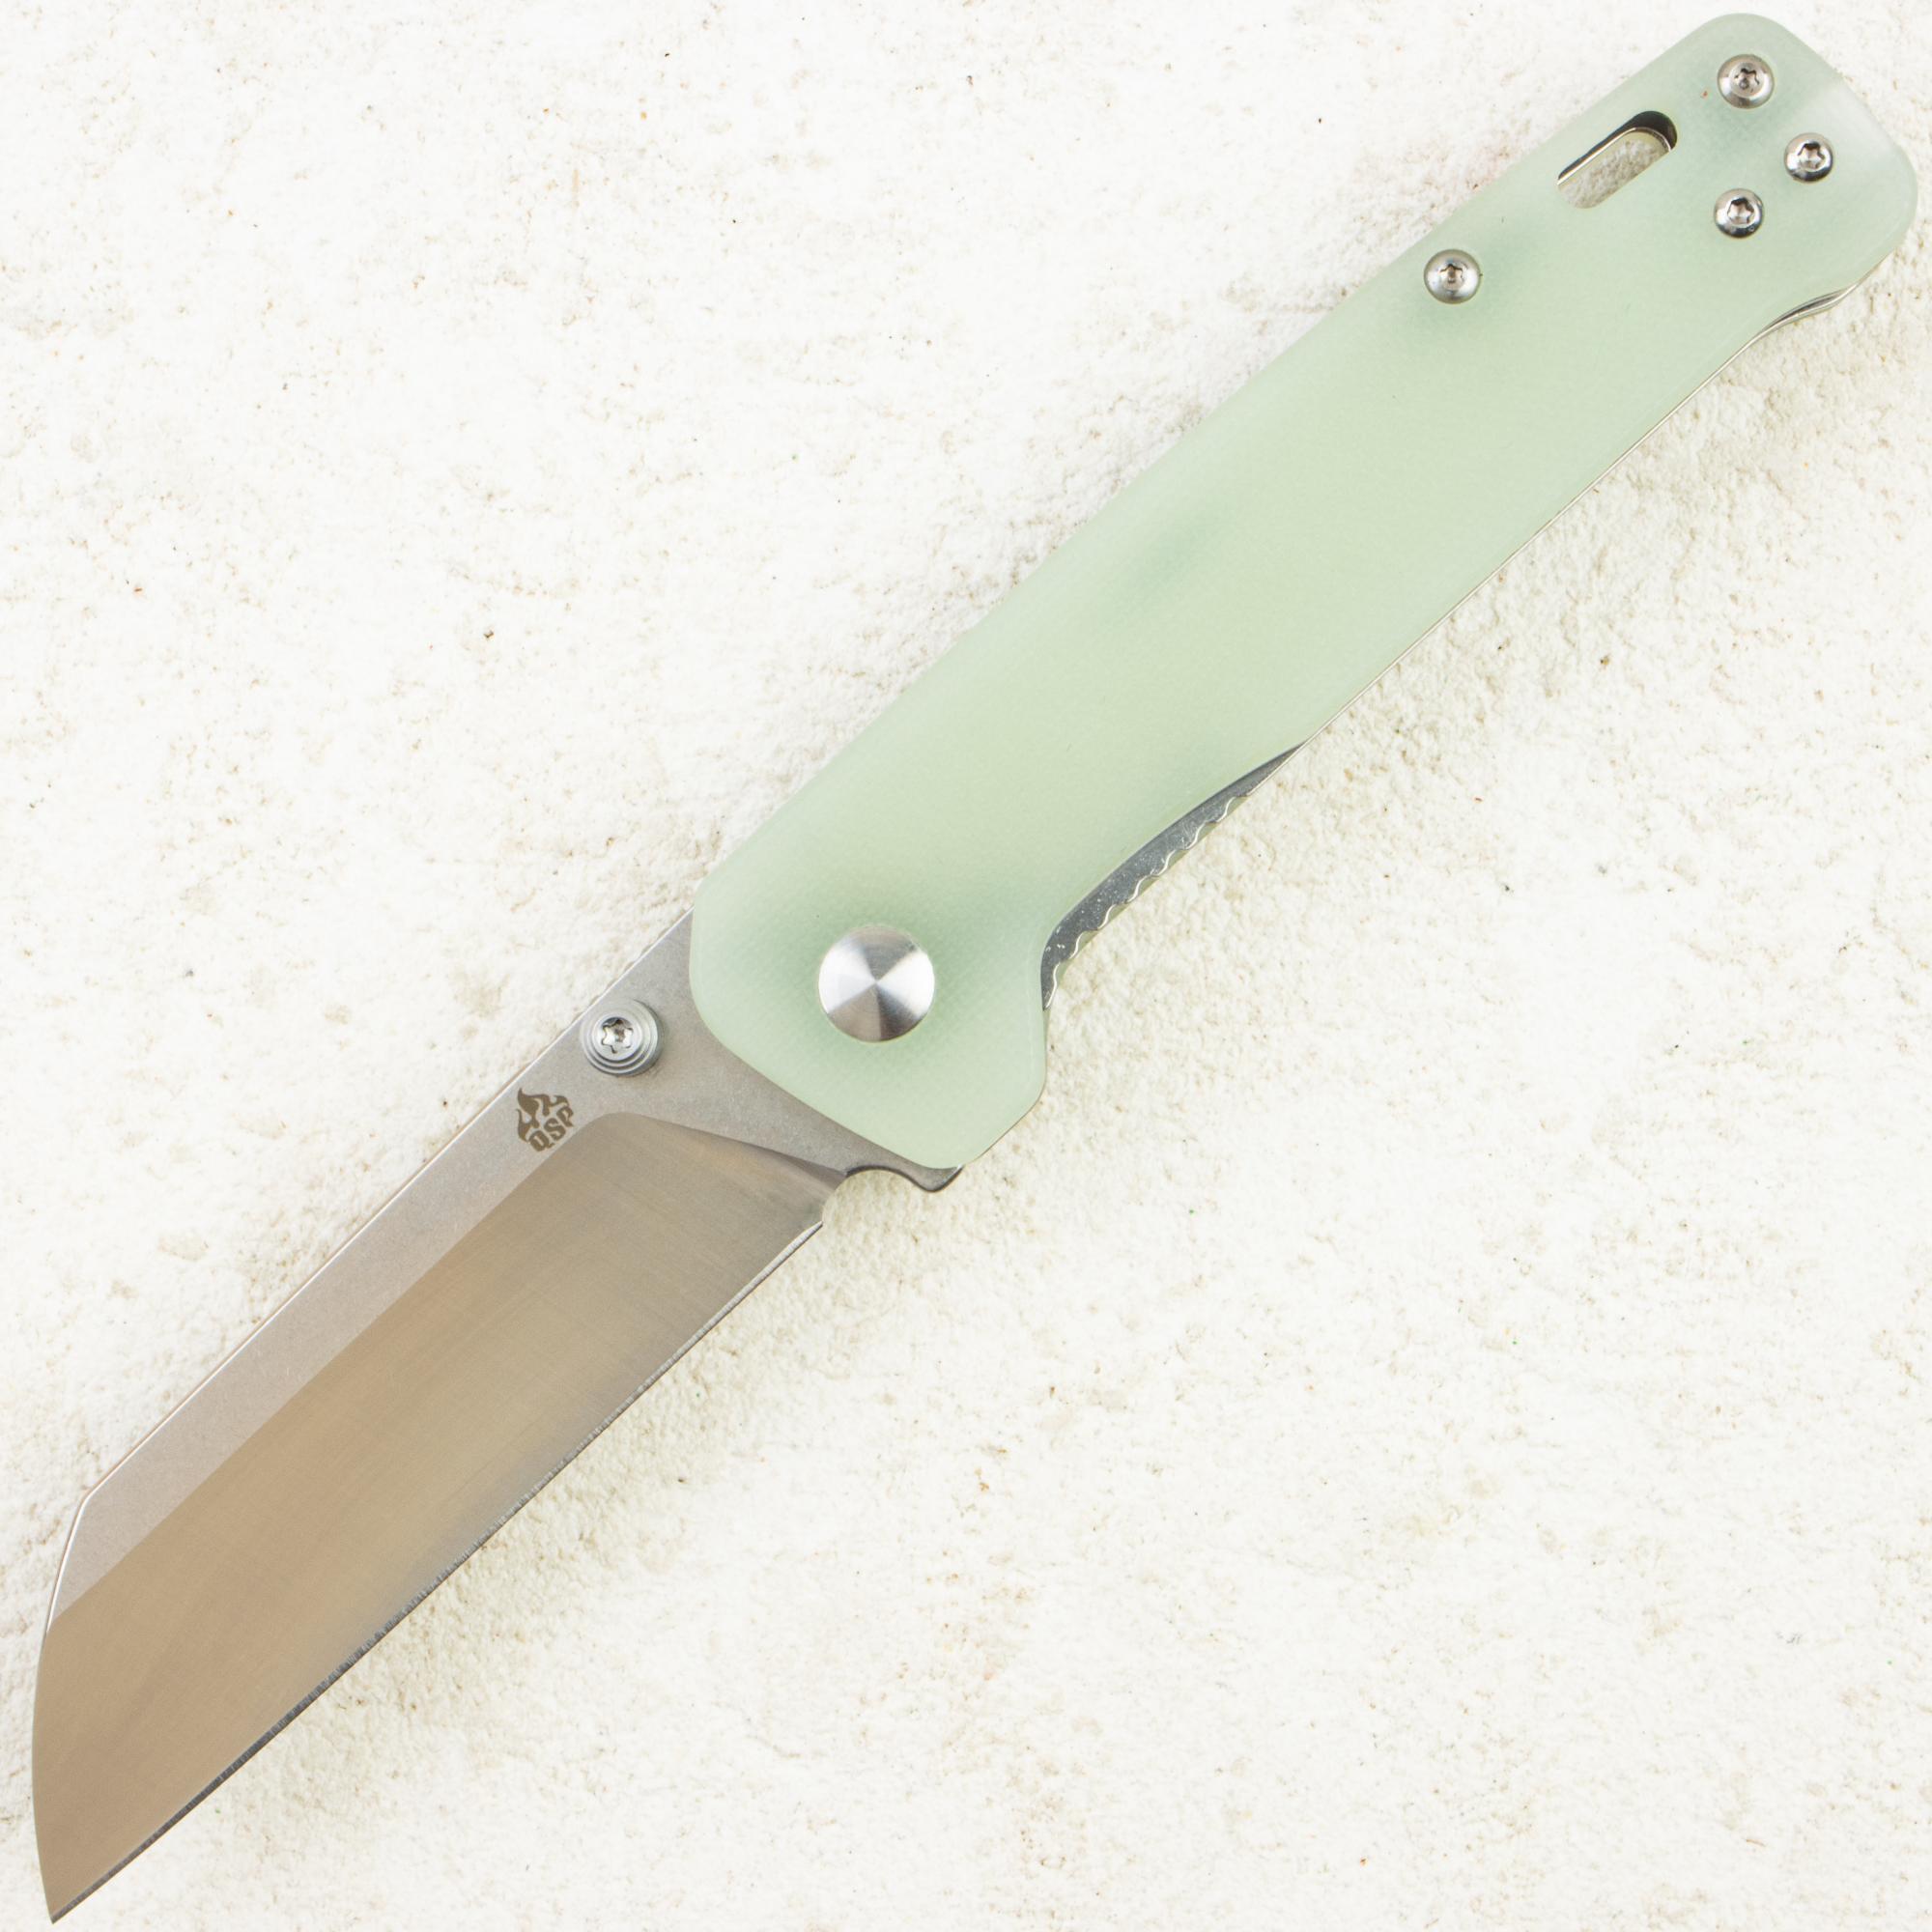
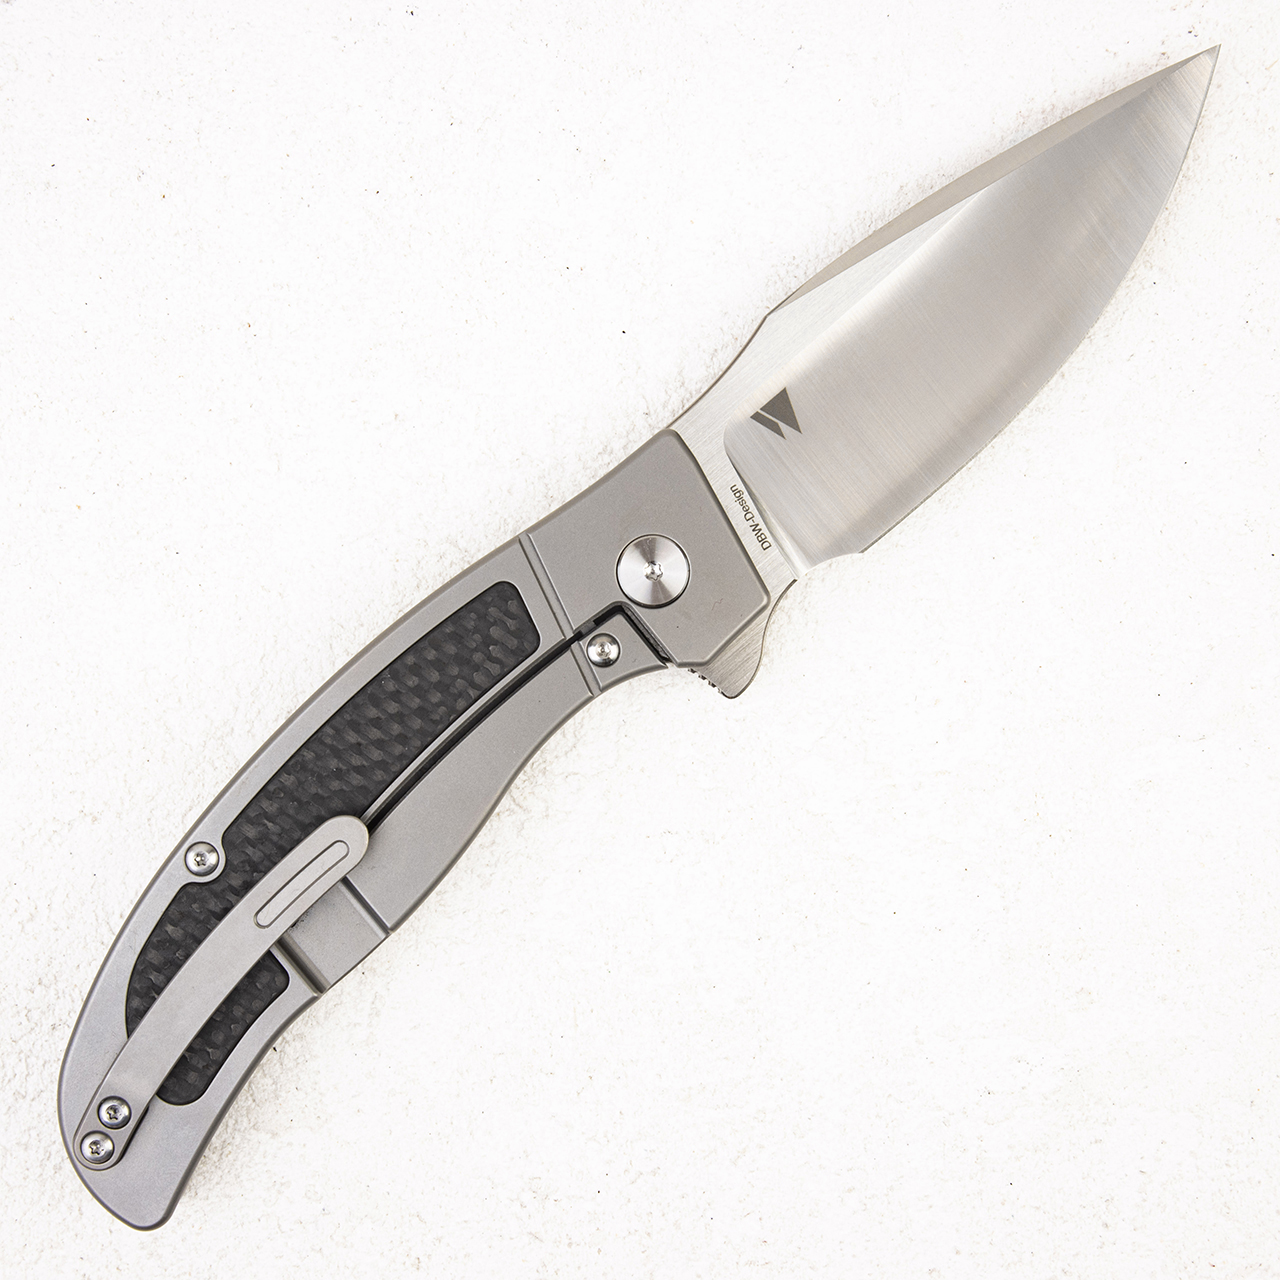
Современные примеры из каталога Blademan – QSP Penguin V2 со сталью D2 и рукоятью G10 Jade и QSP Legatus с M390, титаном и чёрным карбоном. В этих складных ножах продолжают работать идеи, которые много лет назад появились для промышленного инструмента.
Путь стали к покупателю складывается из множества практических решений. Кто-то разрабатывает состав, кто-то прокатывает тонкий лист, поставщик нарезает его для небольших мастерских, а ножедел осваивает обработку. Когда эта цепочка складывается, давно существующий сплав получает новую жизнь в ноже, который удобно носить и использовать каждый день.

Комментарии
Пока нет комментариев.
Оставить комментарий